Shanghai Further New Material Technology Co., Ltd. fournit une gamme complète de caoutchoucs liquides réactifs, notamment HTPB, CTBN, CTPB, ATBN, HTBN, ATPB et autres. En tant que pionnier du caoutchouc liquide réactif en Chine, nous nous concentrons sur les dérivés oléfiniques haut de gamme avec un portefeuille de produits complet et des capacités de R&D exceptionnelles . Une production sur mesure est disponible pour répondre aux exigences spécifiques des clients.
Caoutchoucs liquides réactifssont des polymères téléchéliques à faible viscosité avec des groupes terminaux fonctionnels comme hydroxyle, carboxyle ou amine. Ces groupes permettent la réticulation dans les systèmes thermodurcissables. Ils offrent une double valeur : la possibilité de traitement liquide et les performances élastomères. Je les vois offrir une trempe annulaire, une flexibilité et une amélioration de l'adhérence dans les époxy, les polyuréthanes et les composites.
La chimie des groupes fonctionnels terminaux dicte les voies de réactivité et de durcissement. La composition du squelette régit la compatibilité, la résistance à l’huile et les propriétés à basse température. Ces caoutchoucs résolvent le problème de fragilité des thermodurcissables hautes performances sans sacrifier la capacité de transformation. La pression réglementaire sur les époxy à base de BPA et les tendances en matière d'allègement stimulent la demande de systèmes HTPB à base de caoutchoucs liquides réactifs. Comprendre la classification des caoutchoucs liquides réactifs et la sélection des systèmes de durcissementaide les ingénieurs à choisir correctement.
Fondations chimiques : ce qui distingue ces caoutchoucs
Groupes d'extrémité fonctionnels : les poignées réactives
Je considère les groupes finaux comme les principales poignées réactives. Les groupes hydroxyle, carboxyle et amine dictent chacun une voie de durcissement différente. Caoutchoucs liquides réactifs HTPBillustrent ce principe. Leurs groupes terminaux hydroxyle permettent la formation de polyuréthane. La méthode de polymérisation influence considérablement la structure. La polymérisation anionique crée une teneur élevée en 1,2-vinyle. La polymérisation radicalaire produit une faible teneur en 1,2-vinyle. La fonctionnalité OH diffère également.
Paramètre structurel | Polymérisation anionique | Polymérisation radicalaire |
Teneur en 1,2-vinyle | Élevé (60-90%) | Faible (15-20%) |
Fonctionnalité OH | f~2.0 (diol linéaire) | f>2 (ramifié, moyenne 2,4-2,6) |
Tg | Haut | Faible |
Les diols linéaires avec f ~ 2,0 permettent la formation de polyuréthane thermoplastique. Les structures ramifiées avec f>2 conduisent à des réseaux thermodurcis. Cette différence contrôle directement les propriétés finales durcies.
Architecture de base : polybutadiène ou nitrile modifié
La colonne vertébrale détermine la compatibilité du caoutchouc avec différentes résines. Les squelettes en polybutadiène offrent une excellente flexibilité à basse température. Ils restent flexibles en dessous de -70°C. Cependant, ils présentent une faible résistance à l’huile et aux solvants. Les squelettes modifiés au nitrile résolvent ce problème. La teneur en acrylonitrile confère une résistance à l'huile. Cela réduit également la flexibilité à basse température.
Les qualités à haute teneur en acrylonitrile ont une meilleure résistance à l'huile, tandis qu'une faible teneur en acrylonitrile offre une meilleure flexibilité et résilience à basse température.
Structure polymère | Résistance à l'huile | Flexibilité à basse température |
Polybutadiène (BR) | Mauvaise résistance à l’huile et aux solvants | Excellent; reste flexible jusqu'en dessous de -70°C, avec un faible raidissement jusqu'à -55°C |
Butadiène-Acrylonitrile (NBR) | Conféré par la teneur en acrylonitrile ; ACN plus élevé = résistance huile/carburant plus élevée | Altéré par l'augmentation de la teneur en acrylonitrile ; plage de -55°C (ACN faible) à -10°C (ACN élevé) |
Je sélectionne le backbone en fonction des exigences environnementales de l'application.
Comment la structure dicte la performance
La combinaison du groupe final et du backbone crée le profil de performance final. La structure ramifiée avec f>2 impose des limites à la flexibilité de conception. Les résines difonctionnelles linéaires avec f ~ 1,95 peuvent préparer des élastomères de polyuréthane thermoplastiques. La fonctionnalité hydroxyle et la microstructure du squelette déterminent les propriétés durcies. Je considère cette relation structure-propriété comme au cœur de la sélection des matériaux. Comprendre ces fondements m'aide à choisir les bons caoutchoucs liquides réactifs HTPB pour chaque application.
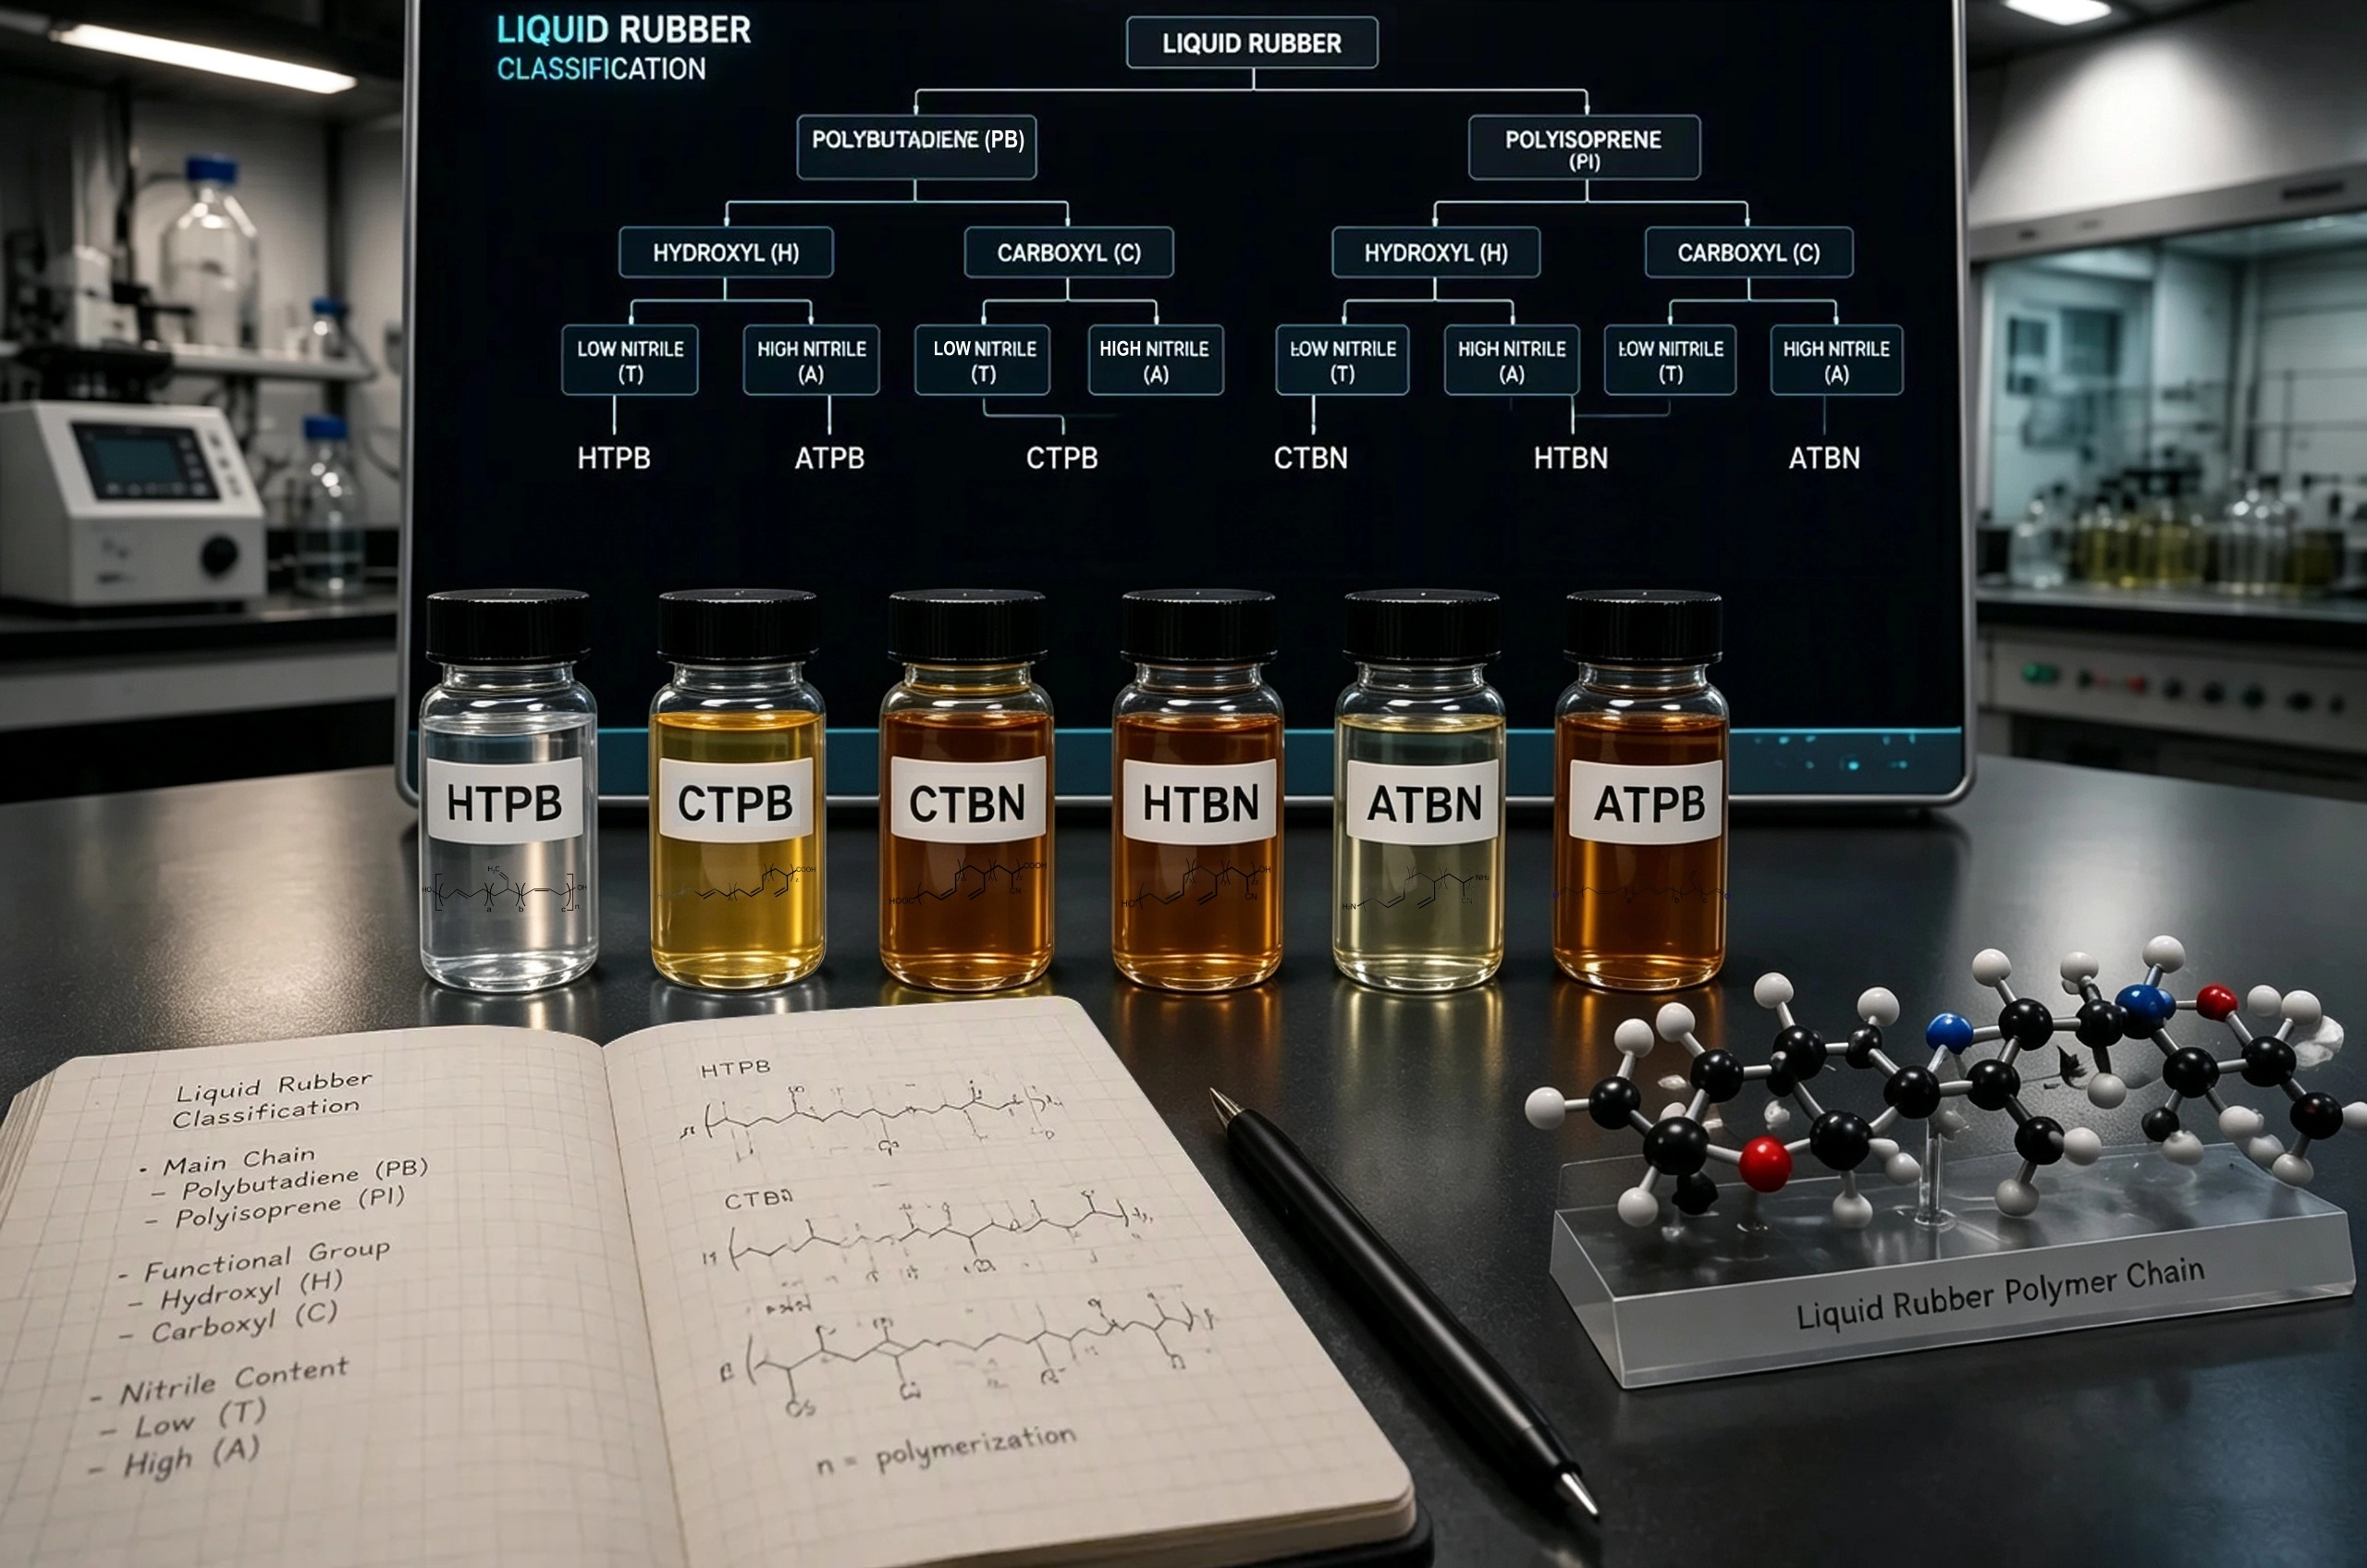
Classification des caoutchoucs liquides réactifs HTPB et ses homologues
Je classe ces caoutchoucs principalement selon leurs groupes fonctionnels terminaux. Cette classification détermine la chimie de durcissement et le champ d'application. Trois familles dominent le marché : les types à terminaison hydroxyle, à terminaison carboxyle et à terminaison amine.. Chaque famille offre des avantages distincts pour des systèmes de résine et des exigences de performances spécifiques.
Types à terminaison hydroxyle : HTPB et HTBN
Le polybutadiène à terminaison hydroxyle (HTPB) est le caoutchouc liquide réactif le plus largement utilisé. Je le vois partout, de la propulsion des fusées aux biens de consommation. Ses groupes terminaux hydroxyle réagissent facilement avec les isocyanates pour former des réseaux de polyuréthane. Le squelette en polybutadiène offre une flexibilité exceptionnelle à basse température et une stabilité hydrolytique.
Propriété | Valeur |
Poids moléculaire moyen en nombre (Mn) | 1 000 à 5 000 g/mol |
Indice d'hydroxyle (OH#) | 0,4 à 0,9 méq/g (22 à 50 mg KOH/g) |
Viscosité à 30°C | 5 000 à 15 000 mPa·s |
Température de transition vitreuse (Tg) | −70 à −85°C |
Résistance à la traction (PU durci) | 3,0 à 5,5 MPa |
Allongement à la rupture (PU durci) | 450 à 700 % |
Rapport NCO/OH optimal | 0,95-1,05 |
Teneur typique en liant propulseur | 12 à 18 % en poids |
Ces propriétés se traduisent par une gamme remarquable d’applications. Je trouve des polyuréthanes à base de HTPB dans des panneaux isolants en mousse rigide, des roues en élastomère durables pour les montagnes russes et les escaliers mécaniques, des bagues de suspension automobile et des composés d'enrobage électriques. Le matériau apparaît également dans les adhésifs haute performance, les revêtements de surface, les produits d'étanchéité, les fibres synthétiques comme le spandex, les sous-couches de tapis et les pièces en plastique dur pour instruments électroniques. Plus particulièrement, le HTPB sert de liant propulseur solide pour fusées dans les lanceurs, généralement formulé sous la forme HTPB/AP/Al dans des rapports 12/68/20.
Butadiène-acrylonitrile à terminaison hydroxyle (HTBN)partage la même chimie réactive mais incorpore un comonomère acrylonitrile. Cette modification améliore la résistance à l'huile et augmente la polarité pour une meilleure compatibilité avec les résines époxy et vinylester. Je sélectionne le HTBN lorsque l'application exige à la fois une réactivité du polyuréthane et une résistance accrue aux solvants.
Types à terminaison carboxyle : CTPB et CTBN
Polybutadiène à terminaison carboxyle (CTPB)et le butadiène-acrylonitrile à terminaison carboxyle (CTBN) représentent la deuxième grande famille. Ces caoutchoucs portent des groupes terminaux acide carboxylique qui réagissent avec les résines époxy, les amines et les oxydes métalliques. Je les trouve indispensables pour les applications de trempe époxy.
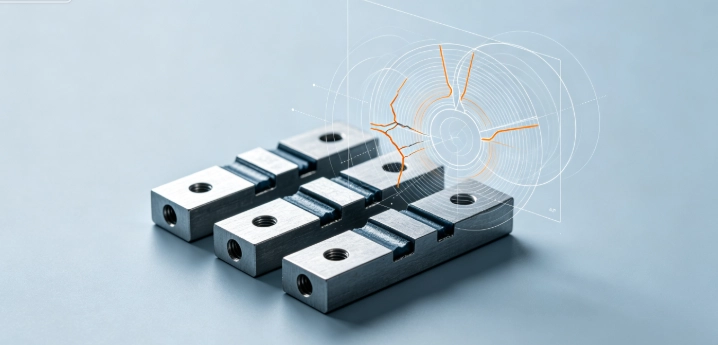
CTBN crée une phase caoutchouteuse au sein de la matrice époxy. Vous obtenez une meilleure résistance aux chocs et une meilleure flexibilité. La résine absorbe l'énergie et empêche la propagation des fissures. Le CTBN réagit avec l'époxy pour former des copolymères séquencés avec des segments à la fois rigides et flexibles. Le CTBN crée une phase de caoutchouc dispersée, améliorant les propriétés mécaniques. Le blanchiment de la contrainte est dû à la diffusion de la lumière visible depuis la couche centrale de diffusion. Dans ce cas, c’est le vide du centre de diffusion, dû à la cavitation des particules de CTBN. Il s'agit d'un mécanisme de dissipation d'énergie important après l'ajout de CTBN dans la résine époxy, qui peut consommer de l'énergie au moment de la fracture, et le pontage du caoutchouc et la déformation au cisaillement sont également des mécanismes de trempe raisonnables.
Les améliorations quantitatives résultant de l’ajout du CTBN sont substantielles. Je constate des gains constants sur plusieurs propriétés mécaniques.
Propriété | Amélioration |
Résistance à la traction | Augmentation de 26% avec 5 pce CTBN |
Allongement à la rupture | Augmentation significative |
Résistance aux chocs crantée Izod | Augmentation significative |
Module de traction | Diminué progressivement |
Résistance maximale | Atteint à 15 pce CTBN |
Résistance à la rupture (K IC) | Stable pour >10 pce CTBN |
Température de transition vitreuse (Tg) | Augmentation de 11,3°C avec 25 pce CTBN |
Pour les applications d'adhésifs structurels, je spécifie les qualités CTBN en fonction de la teneur en carboxyle et de la viscosité. Les données du fabricantmontre une relation claire entre ces paramètres.
Catégorie CTBN | Valeur carboxyle (mmol/g) | Viscosité à 27°C (Pa·S) |
CTBN-1 | 0,45 – 0,55 | ≤180 |
CTBN-2 | 0,55 – 0,65 | ≤150 |
CTBN-3 | 0,45 – 0,65 | ≤300 |
CTBN-4 | 0,65 – 0,75 | ≤200 |
CTBN-5 | 0,50 – 0,70 | ≤600 |
Je choisis des qualités à faible viscosité pour un mélange facile et des qualités à teneur plus élevée en carboxyle pour une plus grande densité de réticulation. Le compromis entre la transformabilité et les propriétés finales guide ma sélection.
Types à terminaison amine : ATPB et ATBN
Polybutadiène à terminaison amine (ATPB) et butadiène-acrylonitrile à terminaison amine (ATBN)compléter la triade de classification. Ces caoutchoucs portent des groupes terminaux amine primaire qui réagissent rapidement avec les résines époxy, les isocyanates et les anhydrides. Je les apprécie pour leur cinétique de durcissement rapide et leur forte adhérence aux substrats polaires.
L'ATBN trouve une préférence particulière dans les adhésifs et revêtements époxy. Les groupes amine réagissent directement avec les cycles époxy sans nécessiter de catalyseur séparé. Cette réaction directe crée de fortes liaisons chimiques à l’interface. Les groupes nitrile de l'ATBN améliorent l'adhérence aux métaux et aux plastiques techniques. J'apprécie également la résistance améliorée à la déchirure et à la fatigue que les caoutchoucs à terminaison amine confèrent aux systèmes durcis.
La fonctionnalité amine offre un autre avantage : elle permet un durcissement à température ambiante. Cette capacité simplifie le traitement et réduit les coûts énergétiques lors de la fabrication. Je constate un intérêt croissant pour l'ATBN pour les revêtements et les composés de réparation appliqués sur le terrain où le durcissement thermique n'est pas pratique.
Ces trois familles : hydroxyle, carboxyle et amine— couvrent la grande majorité des applications des caoutchoucs liquides réactifs HTPB. Chaque chimie de groupe fonctionnel fournit une voie de durcissement et un profil de performance distincts. Le choix dépend en fin de compte du système de résine, des conditions de traitement et des exigences de l'utilisation finale.
Performances comparatives : sélection du bon caoutchouc
Source de l'image : pixels
Viscosité et caractéristiques de traitement
Je considère la viscosité comme le premier paramètre lors du choix d'un caoutchouc liquide réactif. Une viscosité plus faible simplifie la fabrication. Je le vois clairement avec les formulations de propulseurs à base de HTPB. Viscosité inférieure de la bouepermet un moulage facile dans des carters de moteur-fusée complexes. Les formulateurs ajustent les ratios d'agent de durcissement pour contrôler la durée de vie en pot et la viscosité pendant le traitement. Cet équilibre entre la maniabilité et le temps de réaction détermine l’efficacité de la production.
Aspect | Impact de la viscosité | Exemple pratique |
Traitement | Une viscosité plus faible facilite le mélange et le moulage | Coulage facile dans des carters de moteur-fusée complexes |
Durée de vie en pot | Ajustable grâce aux ratios d'agent de durcissement | Les formulateurs contrôlent la viscosité pendant le traitement |
Les qualités CTBN présentent une viscosité plus élevée que celle du HTPB. La teneur en carboxyle et le poids moléculaire déterminent cette différence. Je sélectionne des qualités CTBN à faible viscosité pour les applications de trempe époxy. Un mélange minutieux est important dans ces systèmes.
Efficacité de trempe et propriétés mécaniques
J'évalue l'efficacité du durcissement en mesurant la ténacité à la rupture et la résistance aux chocs. CTBN excelle dans les systèmes époxy. Les particules de caoutchouc créent une phase dispersée. Cette phase absorbe l'énergie par cavitation et cisaillement. Le mécanisme empêche la propagation des fissures. Je constate des améliorations constantes de la résistance aux chocs. Le module de traction reste largement inchangé.
Les polyuréthanes à base de HTPB offrent une excellente résistance à l’allongement et à la déchirure. La structure linéaire du diol crée des élastomères flexibles. Je choisis HTBN ou ATBN lorsque j'ai besoin à la fois de ténacité et de résistance à l'huile. Les systèmes HTPB de caoutchoucs liquides réactifs constituent la base de ces formulations optimisées pour les performances.
Résistance chimique et stabilité thermique
La chimie du squelette détermine la résistance chimique. Les squelettes en polybutadiène présentent une faible résistance à l’huile et aux solvants. Les squelettes modifiés au nitrile résolvent ce problème. Une teneur plus élevée en acrylonitrile améliore la résistance aux carburants et aux hydrocarbures. Je sélectionne le backbone en fonction de l'environnement d'exploitation.
La stabilité thermique dépend de la structure du squelette. HTPB maintient sa flexibilité en dessous de -70°C. Les caoutchoucs nitrile sacrifient certaines performances à basse température. En retour, ils bénéficient d’une meilleure résistance chimique. Les applications à haute température privilégient les qualités modifiées au nitrile. Les applications à basse température exigent des squelettes en polybutadiène pur. J'adapte le caoutchouc aux exigences environnementales de chaque application.
Adhérence et compatibilité des résines
J'évalue l'adhérence et la compatibilité des résines comme critère de sélection final. Ces deux propriétés déterminent si un caoutchouc liquide réactif s'intègre réellement dans la formulation cible. La compatibilité détermine la façon dont le caoutchouc se disperse dans la résine. L'adhérence dicte la force de liaison au substrat.
La compatibilité des résines dépend des paramètres de solubilité. La polarité de la dorsaledétermine ce comportement. Les caoutchoucs polybutadiène présentent une excellente compatibilité avec les résines non polaires comme le polyuréthane. Ils se séparent en phases dans les systèmes époxy polaires. Les caoutchoucs modifiés au nitrile résolvent ce problème. L'acrylonitrile augmente la polarité. Ce changement améliore la compatibilité avec les résines époxy, vinylester et phénoliques. Je considère CTBN et ATBN comme les choix incontournables pour le durcissement de l'époxy, précisément en raison de cette compatibilité.
Type de caoutchouc | Résine époxy | Polyuréthane | Ester vinylique | Phénolique |
HTPB | Pauvre | Excellent | Modéré | Pauvre |
HTBN | Bien | Excellent | Bien | Modéré |
CTPB | Modéré | Bien | Modéré | Pauvre |
CTBN | Excellent | Bien | Excellent | Bien |
ATPB | Modéré | Bien | Modéré | Pauvre |
ATBN | Excellent | Bien | Excellent | Bien |
L’adhésion suit une logique différente. Les groupes terminaux forment des liaisons chimiques avec le substrat. Les caoutchoucs à terminaison amine créent des liaisons solides avec les métaux et les plastiques techniques. Les groupes amine réagissent avec les revêtements époxy et les couches d'apprêt. Les groupes nitrile de l'ATBN améliorent le mouillage et l'adhérence aux surfaces polaires. Les caoutchoucs à terminaison hydroxyle fonctionnent bien sur les substrats non polaires. Je sélectionne HTPB pour les revêtements polyuréthane sur substrats plastiques. Je choisis ATBN pour les colles époxy sur aluminium et acier.
La règle est simple : faites correspondre la polarité du squelette en caoutchoucà la résine pour la dispersion et faire correspondre la réactivité du groupe terminal au substrat pour l'adhésion.
Je considère la concentration de caoutchouc. Des charges plus élevées peuvent améliorer l’adhésion mais peuvent réduire la force de cohésion. L'équilibre optimal dépend du caoutchouc et du substrat spécifiques. Je teste toujours la compatibilité avec un petit lot d'essai. La clarté visuelle après mélange indique une bonne dispersion. Un trouble ou une séparation de phases signale un problème de compatibilité. Trouver cet équilibre permet de distinguer une formulation réussie d’une formulation échouée. Les systèmes HTPB Reactive Liquid Rubbers constituent l’épine dorsale de ce réglage. Les variantes modifiées par le nitrile fournissent la voie d'adhésion polaire.
Perspectives d’application : où vont ces caoutchoucs ?
Aérospatiale et défense : propulseurs, revêtements et adhésifs structurels
Le secteur aérospatial reste le plus gros consommateur de caoutchoucs liquides réactifs HTPB. Je considère que ce matériau domine les formulations de propulseurs pour fusées solides, car il offre des propriétés mécaniques prévisibles et un comportement de durcissement fiable. Le liant retient le perchlorate d'ammoniumLe comburant et les particules de carburant d'aluminium sont réunis dans une matrice caoutchouteuse qui résiste aux cycles thermiques et aux contraintes mécaniques lors du lancement.
Rôle | Variante / Additif HTPB | Description |
Liant | R-45M | Antioxydant pré-mélangé pour une stabilité de stockage à long terme |
Liant | R-45 HTLO | Pas d'antioxydants ; viscosité inférieure à celle du R-45 M |
Liant | HTPB de faible poids moléculaire | Très faible viscosité ; améliore la coulabilité mais peut réduire la densité |
Doublure | HTPB avec mélamine | La mélamine agit comme ignifuge pour les applications de revêtement |
Je sélectionne le R-45 M pour les programmes de missiles stratégiques où la durée de vie compte sur plusieurs décennies. L'ensemble antioxydant empêche la dégradation oxydative lors d'un stockage prolongé. Le R-45 HTLO convient aux systèmes tactiques ayant une durée de vie plus courte. La viscosité plus faible simplifie le moulage dans des géométries de grains complexes. Les qualités à faible poids moléculaire m'aident à affiner la rhéologie des boues lorsque j'ai besoin d'une charge maximale de solides pour une impulsion spécifique plus élevée.
Les matériaux de revêtement protègent le carter du moteur des gaz de combustion chauds. Je formule des liners à base de HTPBavec de la mélamine pour réduire la propagation des flammes et isoler la coque structurelle. Le revêtement lie le grain propulsif au boîtier tout en s'adaptant à la dilatation thermique différentielle. Cette intégrité de liaison évite une défaillance catastrophique lors de l’allumage.
Les adhésifs structurels dans l'aérospatiale s'appuient sur le CTBN et l'ATBN pour renforcer les agents de liaison à base d'époxy. Je spécifie ces caoutchoucs pour le collage secondaire de panneaux composites sur des cadres métalliques. La phase caoutchouc absorbe les contraintes de pelage et empêche la propagation des fissures le long de la ligne de liaison adhésive. Les qualités à terminaison amine offrent les cycles de durcissement les plus rapides pour une efficacité de production.
Automobile et électronique : mastics, empotages et revêtements
Les ingénieurs automobiles sont confrontés à une bataille constante contre les vibrations, moisture, and thermal stress. I see reactive liquid rubbers solving these challenges across multiple vehicle systems. Silicone potting compounds represent one prominent application. These materials provide elasticity, flexibility, temperature resistance up to 400°F, and resistance to moisture and chemicals. I specify them for engine control modules, battery management systems, and sensor assemblies.
The electronics industry demands reliable protection for sensitive components. Conformal coatings shield circuit boards from environmental damage. I use one-part silicone liquid rubber dips for shock dampening and vibration isolation applications. These coatings excel in severe impact cushioning and dampening of severe shock.
Typical automotive and electronics applications include:
· Vibration isolation for powertrain mounts and suspension bushings
· Severe impact cushioning for battery pack enclosures
· Dampening of severe shock in transmission control units
· Sealing of connector housings and wire harness penetrations
· Potting of ignition coils and alternator components
I choose HTBN for under-hood sealants that contact fuel and oil. The acrylonitrile content provides the chemical resistance that pure polybutadiene lacks. ATBN finds use in structural adhesives for lightweight vehicle assembly. These adhesives bond dissimilar materials like aluminum to carbon fiber composites. The rubber phase imparts the flexibility needed to accommodate differential thermal expansion between these materials.
Composite Materials: Toughening Epoxy and Vinyl Ester Systems
Composite materials suffer from one persistent weakness: brittleness. Epoxy matrices crack easily under impact or thermal shock. I solve this problem by incorporating CTBN or ATBN into the resin formulation. The rubber creates a dispersed second phase that absorbs energy and arrests crack growth.
I see the toughening mechanism working through several pathways. Rubber particles cavitate under stress, creating voids that dissipate energy. Shear yielding occurs in the epoxy matrix between particles. Rubber bridging connects crack faces and resists propagation. These mechanisms work together to multiply fracture toughness by factors of two to three.
Vinyl ester resins benefit from the same approach. These resins offer excellent corrosion resistance but suffer from poor impact strength. I add CTBN at 5 to 15 parts per hundred resin to achieve the optimal balance. Lower loadings improve toughness without sacrificing modulus. Higher loadings maximize impact resistance but reduce stiffness and glass transition temperature.
The regulatory landscape now shapes my material selections. Stringent environmental regulations limit the use of certain chemical intermediates in liquid rubber manufacturing. I track these compliance requirements carefully:
1. REACH compliance in the EU increases operational complexity and capital expenditure for manufacturers
2. EPA regulations in North America impose strict VOC emission limits on production facilities
3. Regional frameworks in Asia add further compliance burdens that disproportionately affect smaller manufacturers
4. These constraints drive investment in advanced synthesis technologies that satisfy both performance and compliance requirements
Pressure Category | Specific Pressure | Source / Driver | Impact on Bio-Based Liquid Rubbers |
Regulatory | Strict VOC emission limits | EPA (North America) | Requires investment in low-emission production technologies; bio-based formulations help meet compliance |
Regulatory | REACH compliance & regional chemical safety frameworks | EU, North America, Asia | Increases operational complexity and capital expenditure; bio-based variants reduce reliance on restricted chemical intermediates |
Sustainability | Demand for bio-based monomers | Corporate clients, eco-conscious end-users | Reduces carbon footprint and aligns with sustainable sourcing trends |
Sustainability | Chemical recycling & circular economy initiatives | US and Canada government programs | Addresses end-of-life disposal challenges of cross-linked rubbers; bio-based and recyclable formulations are prioritized |
I see manufacturers responding with bio-based liquid rubber variants. These products use monomers derived from renewable feedstocks rather than petroleum. The performance profile matches conventional grades while reducing carbon footprint. Automotive OEMs and consumer goods brands increasingly demand these sustainable options. The shift toward low-VOC formulations accelerates innovation in synthesis technology.
The composite market continues expanding in wind energy, marine, and infrastructure applications. Each sector demands specific toughening solutions. I match the rubber chemistry to the resin system and service environment. CTBN remains my default choice for epoxy systems. ATBN provides faster curing when production speed matters. HTBN offers the best oil resistance for automotive composite components.
Emerging Frontiers: Bio-Based Rubbers and Smart Materials
The sustainability movement now reaches deep into polymer science. I watch bio-based reactive liquid rubbers emerge from research laboratories into commercial reality. These products replace petroleum-derived monomers with renewable feedstocks. Castor oil, soybean oil, and crude tall oil provide the carbon backbone for these new materials. The performance profile matches conventional grades while reducing carbon footprint significantly.
I see the regulatory landscape accelerating this transition. Strict VOC emission limits from the EPA force manufacturers to rethink production chemistry. REACH compliance in the EU adds operational complexity and capital expenditure. Bio-based formulations help companies meet these requirements without sacrificing performance. Corporate clients increasingly demand sustainable sourcing across their supply chains. The chemical recycling initiatives in the US and Canada push manufacturers toward circular economy models.
The technical challenge lies in maintaining reactive end-group functionality. Bio-based polyols must still carry hydroxyl, carboxyl, or amine groups at precise concentrations. I evaluate these materials carefully for hydroxyl value and molecular weight distribution. The backbone structure differs from petroleum-derived polybutadiene. Renewable feedstocks produce more complex molecular architectures. These differences affect viscosity and curing kinetics. My testing protocols account for these variations.
Smart materials represent the second frontier. I see reactive liquid rubbers integrating with sensing and responsive technologies. The telechelic structure allows incorporation of functional nanoparticles. Carbon nanotubes and graphene platelets disperse within the rubber matrix. These additives create conductive pathways for strain sensing. The material detects deformation and reports it as a change in electrical resistance. Structural health monitoring becomes possible without separate sensor systems.
Shape memory behavior offers another avenue. I formulate liquid rubbers with reversible crosslinks that respond to temperature stimuli. The material holds a temporary shape below its transition temperature. Heating triggers recovery to the original geometry. This capability finds use in self-healing coatings and deployable aerospace structures.
Additive manufacturing transforms how I process these materials. Chromatic 3D Materials developed Reactive Liquid Additive Manufacturing technology specifically for thermoset elastomers. The process pumps two liquid feed components through a mixing tip where they react. A gel forms immediately, sealing gaps within itself. The material continues reacting with surrounding material, creating chemical bonds throughout the entire printed structure. This approach produces smooth, nonporous thermoset elastomers that require no post-processing.
I find this technology remarkable for several reasons. The liquid components adjust easily to modify toughness, flexibility, elasticity, and color without affecting print quality. I can print directly onto existing substrates like metal, plastic, or textiles. This capability reduces assembly needs and enables multi-material components. The method overcomes traditional 3D printing limitations by avoiding seams, voids, and fusing lines. Industrial applications include hydraulic-seal gaskets and air-brake membranes that demand durability.
La combinaison de matières premières d’origine biologique et de fabrication intelligente crée de nouvelles possibilités. Je formule des caoutchoucs liquides renouvelables avec des groupes réactifs compatibles avec le traitement RLAM. La faible viscosité de ces matériaux convient aux exigences de mélange et de dépôt. La cinétique de durcissement rapide correspond au processus de construction couche par couche. Cette convergence répond à la fois aux préoccupations environnementales et à l’efficacité de la fabrication.
Je prévois une croissance continue dans cet espace. Les équipementiers automobiles recherchent des matériaux durables pour les composants intérieurs. Les programmes aérospatiaux nécessitent des structures légères avec détection intégrée. Les fabricants de dispositifs médicaux ont besoin d’élastomères biocompatibles dotés d’un contrôle précis des propriétés. Chaque application nécessite une chimie de groupe fonctionnel et une architecture de base spécifiques. Le cadre de classification que j'ai décrit précédemment guide ces sélections.
L’orientation future est claire. Les matières premières d’origine biologique se développeront au-delà des options actuelles. De nouveaux groupes réactifs permettront de nouvelles chimies de durcissement. La fabrication additive exigera des spécifications de viscosité et de réactivité plus strictes. Je vois les caoutchoucs liquides réactifs évoluer du statut de produits intermédiaires de base vers les matériaux techniques destinés à la fabrication de pointe. Les fondamentaux restent inchangés : les groupes terminaux fonctionnels contrôlent la réactivité, la composition du squelette régit la compatibilité. Ces principes guideront l’innovation pour les décennies à venir.
La logique de classification reste simple : la chimie du groupe final dicte la réactivité, la composition du squelette régit la compatibilité et la résistance. Je sélectionne les caoutchoucs en fonction des exigences de l'application et non de leur supériorité universelle. La croissance se poursuit dans le secteur des composites légers et des adhésifs hautes performanceset les produits d'étanchéité pour automobiles. Je vois Reactive Liquid Rubbers HTPB diriger cette expansion. Les innovations futures se concentrent sur les matières premières d’origine biologique, les nouveaux groupes réactifs et l’intégration de la fabrication additive. Ces matériaux évolueront du statut de produits intermédiaires vers des solutions techniques pour relever les défis de fabrication avancés.
FAQ
Comment choisir entre HTPB et CTBN pour ma candidature ?
J'évalue d'abord le système de résine. HTPB convient aux formulations de polyuréthane nécessitant une excellente flexibilité à basse température. Le CTBN fonctionne mieux pour le durcissement de l'époxy. Je fais correspondre la chimie du groupe final à la voie de guérison. La polarité du squelette détermine la compatibilité de la résine. Tenez compte de l’environnement de service pour les besoins en matière de résistance à l’huile.
Quelle est la durée de conservation typique de ces caoutchoucs liquides réactifs ?
Je recommande d'utiliser ces matériaux dans les 12 mois suivant leur fabrication. Conservez-les dans des contenants hermétiques, à l'abri de l'humidité et de la lumière directe du soleil. Les qualités HTPB contenant des antioxydants durent plus longtemps. Je vérifie toujours la valeur hydroxyle ou carboxyle avant utilisation. La dégradation se manifeste par une augmentation de la viscosité ou une décoloration.
Puis-je mélanger différents caoutchoucs liquides réactifs ensemble ?
Oui, je mélange fréquemment des caoutchoucs pour obtenir des propriétés équilibrées. La combinaison de HTPB avec HTBN améliore la résistance à l'huile tout en conservant la flexibilité. Je mélange CTBN avec ATBN pour équilibrer la ténacité et la vitesse de durcissement. Testez d'abord la compatibilité avec un petit lot d'essai. La séparation de phases indique un problème.
Quel type de caoutchouc offre le meilleur rapport qualité-prix ?
HTPB offre le coût par kilogramme le plus bas avec d'excellentes propriétés mécaniques. Le CTBN coûte plus cher mais offre une efficacité de trempe époxy supérieure. Je considère le coût total de la formulation, pas seulement le prix du caoutchouc. Des charges plus faibles de CTBN donnent souvent de meilleurs résultats que des charges plus élevées d’alternatives moins chères.
Existe-t-il des considérations de sécurité particulières lors de la manipulation de ces matériaux ?
Je porte toujours des gants en nitrile et des lunettes de sécurité lorsque je manipule des caoutchoucs liquides réactifs. Les qualités à terminaison amine nécessitent une prudence particulière en raison du potentiel d’irritation cutanée. Travaillez dans un endroit aéré pour éviter d'inhaler les vapeurs. Conserver à l’écart des agents oxydants et des acides forts. Suivez les instructions du fabricantrecommandations des fiches de données de sécurité.

 English
 English
 Spanish
 Russian
 Arabic
 French
 German
 Portuguese
 Turkish
 Dutch
 Polish
 Korean
 Vietnamese
 Indonesian
 19. Aug, 2026