Les résines thermodurcies sont appréciées pour leur rigidité élevée, leur stabilité dimensionnelle, leur résistance chimique et leur forte adhérence. Ces mêmes caractéristiques peuvent les rendre vulnérables à la rupture fragile. Une fois qu'une fissure se forme, le réseau hautement réticulé a une capacité limitée à se déformer autour du fond de la fissure, permettant à la fissure de se propager avec relativement peu d'énergie supplémentaire.
Les modificateurs de caoutchouc modifient ce comportement en introduisant une phase dispersée flexible dans la matrice thermodurcie. Leur rôle n’est pas simplement de rendre une résine durcie plus douce. Lorsqu'elle est correctement sélectionnée et dispersée, une phase de caoutchouc peut modifier le champ de contraintes autour d'une fissure en croissance, déclencher une déformation locale, dévier le chemin de la fissure et dissiper l'énergie mécanique avant que la fissure ne puisse se déplacer à travers la matrice.
C'est pourquoi le durcissement du caoutchouc des résines thermodurcies est fondamentalement une stratégie de contrôle de la rupture. L'efficacité du modificateur dépend de ses groupes fonctionnels, de sa structure moléculaire, de sa compatibilité avec la résine, de la morphologie des particules, du niveau de charge et de l'interaction entre la phase caoutchouc et le réseau thermodurci environnant.
La modification du caoutchouc change ce qui se passe au fond de la fissure
Dans un thermodurci non modifié, le fond de fissure est une région hautement concentrée de contraintes mécaniques. Il n’est pas nécessaire que la fissure brise tout le matériau d’un coup. Au lieu de cela, la concentration locale des contraintes permet aux liaisons et aux structures de réseau immédiatement avant la fissure de se rompre progressivement.
Étant donné qu'un époxy classique ou un autre thermodurci rigide a une déformation plastique limitée, il peut n'y avoir qu'une petite région autour de la pointe de la fissure capable d'absorber de l'énergie. Une fois la condition de fracture locale atteinte, la fissure peut progresser rapidement à travers la matrice.
Une phase de caoutchouc correctement conçue modifie la réponse locale.
Lorsqu'une fissure qui se propage rencontre des particules de caoutchouc ou des domaines riches en caoutchouc, la phase flexible peut se déformer beaucoup plus que le thermodurci environnant. En fonction de la taille des particules, de l'adhésion interfaciale, de la teneur en caoutchouc et des conditions de durcissement, plusieurs mécanismes peuvent se produire simultanément :
· Les particules de caoutchouc peuvent subir une cavitation sous des contraintes locales élevées.
· Le thermodurci environnant peut développer une élasticité au cisaillement et une déformation plastique localisée.
· La fissure peut être déviée, ramifiée ou forcée à se déplacer autour de domaines de caoutchouc dispersés.
· Le pontage du caoutchouc et la déformation interfaciale peuvent consommer une énergie de fracture supplémentaire.
Le résultat est un chemin de fracture plus compliqué et une plus grande région de matériau impliquée dans la dissipation d'énergie. Au lieu de permettre à la fissure de suivre un chemin relativement direct, la résine modifiée oblige le processus de fracture à consommer plus d'énergie.
Pourquoi les thermodurcissables fragiles permettent une propagation rapide des fissures
Le problème clé n’est pas nécessairement une faible résistance à la traction. Un thermodurcissable peut avoir une résistance à la traction élevée tout en présentant une résistance relativement faible à la propagation des fissures.
Un défaut préexistant change la donne. À la pointe de ce défaut, la contrainte est concentrée sur une très petite zone. Si le matériau environnant ne peut pas se déformer suffisamment, la fissure peut se poursuivre une fois le critère de rupture locale atteint.
Cette distinction est importante lors de l’évaluation d’un système de renforcement. Une formulation qui produit une résistance à la traction plus élevée ne fournit pas automatiquement une meilleure ténacité à la rupture . La résistance aux fissures doit être évaluée à l’aide d’essais mesurant spécifiquement l’énergie ou la contrainte requise pour initier et propager une fissure.
Pour les applications techniques, la question la plus utile n’est donc pas simplement de savoir si un modificateur de caoutchouc augmente la résistance, mais s’il modifie la façon dont la résine durcie réagit à une fissure croissante.
Comment une phase de caoutchouc interrompt la croissance des fissures
Une phase de caoutchouc dispersée agit comme une série de sites de déformation locaux au sein de la matrice thermodurcie rigide. À mesure que la fissure se rapproche d’un domaine de caoutchouc, les conditions mécaniques autour de la particule peuvent devenir très différentes de celles d’une résine non modifiée.
Le caoutchouc peut se déformer en premier, créant une zone dans laquelle l'énergie mécanique est absorbée. Selon la formulation, cela peut déclencher une cavitation à l'intérieur de la particule de caoutchouc ou une déliaison à l'interface caoutchouc-résine. La redistribution des contraintes qui en résulte peut alors favoriser la déformation du thermodurci environnant.
Cela crée une chaîne d’événements utile :
contrainte à l'extrémité de la fissure → déformation du caoutchouc → redistribution des contraintes → déformation de la matrice → dissipation d'énergie accrue → propagation plus lente des fissures
La séquence exacte dépend fortement de la chimie et de la morphologie du caoutchouc. C’est pourquoi le simple ajout d’un polymère flexible à une résine époxy ne suffit pas à garantir un durcissement efficace.
Les principaux mécanismes de durcissement derrière la modification du caoutchouc
La performance d’une résine thermodurcie renforcée par du caoutchouc provient de plusieurs mécanismes plutôt que d’un seul effet universel. Leur importance relative dépend du type de caoutchouc, de la taille des particules, de la charge, du système de durcissement et de la chimie de l'interface.
Cavitation de particules de caoutchouc
La cavitation est l’un des mécanismes les plus largement discutés dans les systèmes époxy renforcés de caoutchouc.
Lorsqu’une particule de caoutchouc est soumise à une contrainte hydrostatique suffisamment élevée à proximité du fond d’une fissure, la particule peut développer une cavité. Cela ne veut pas dire que la particule devient simplement un défaut. La formation et la croissance de la cavité peuvent modifier le champ de contraintes environnant et favoriser la déformation de la matrice thermodurcie.
Cette déformation consomme de l’énergie qui autrement contribuerait directement à la propagation des fissures.
Le point important est que la cavitation travaille de concert avec la déformation de la matrice. Une particule de caoutchouc qui cavite sans produire de déformation utile dans la résine environnante peut contribuer beaucoup moins que prévu au durcissement global.
C’est l’une des raisons pour lesquelles l’ interface caoutchouc-résine est si importante. L’interface doit être suffisamment solide pour transférer les contraintes et générer la déformation souhaitée, mais pas au point que la phase caoutchouteuse devienne incapable de répondre à l’état de contrainte autour du fond de fissure.
Rendement au cisaillement dans la matrice thermodurcie
La déformation par cisaillement peut produire une zone de dissipation d'énergie beaucoup plus grande que la seule surface immédiate de la fissure.
À mesure que les particules de caoutchouc se déforment ou cavitation, la matrice époxy environnante subit un état de contrainte modifié. Une déformation par cisaillement localisée peut se développer entre les particules et autour du fond de fissure. La matrice absorbe donc de l’énergie supplémentaire par déformation plastique plutôt que de permettre à toute l’énergie appliquée de provoquer l’extension de la fissure.
Ceci est particulièrement important car la phase caoutchouteuse elle-même n’est pas nécessairement responsable de l’absorption de toute l’énergie de fracture. Son rôle est en partie de déclencher une réponse plus gourmande en énergie à partir du volume beaucoup plus important de thermodurcissable qui l’entoure.
Pour cette raison, les mécanismes efficaces de durcissement du caoutchouc dans l’époxy dépendent de l’interaction entre la phase caoutchouc et la matrice rigide plutôt que de la seule flexibilité du caoutchouc.
Déviation des fissures et blocage des fissures
Une fissure se déplaçant à travers un thermodurci non modifié a tendance à suivre le chemin de moindre résistance. L’introduction de domaines de caoutchouc bien dispersés peut perturber cette voie.
La fissure peut s'incurver autour d'une particule, se diviser en plusieurs chemins ou changer de direction après avoir interagi avec la phase de caoutchouc. Chaque écart augmente la complexité du processus de fracture. Il faudra peut-être déformer davantage de matériau de matrice avant que la fissure puisse continuer.
Le blocage des fissures peut également ralentir le mouvement des fissures en forçant le front de fissure à interagir avec des domaines dispersés plutôt qu'à progresser uniformément.
Ceci explique pourquoi la croissance des fissures de l'époxy modifié au caoutchouc peut différer considérablement de celle de la résine pure, même lorsque la teneur globale en caoutchouc est relativement faible.
Pontage en caoutchouc et effets d'interface
Le pontage en caoutchouc peut contribuer à la résistance aux fissures lorsque les domaines riches en caoutchouc restent connectés à travers ou à proximité des surfaces de fissure pendant la propagation. La phase flexible peut se déformer à mesure que les faces des fissures se séparent, fournissant ainsi un mécanisme supplémentaire d'absorption d'énergie.
L'interface doit cependant être soigneusement contrôlée. Une interface trop faible peut permettre un décollement prématuré et créer des défauts plutôt que des sites de trempe utiles. Une interface trop résistante peut restreindre les mécanismes de déformation nécessaires à la dissipation de l'énergie.
L’objectif n’est donc pas d’obtenir à tout prix une adhésion maximale entre caoutchouc et résine. C’est une interaction interfaciale contrôlée qui produit la réponse de fracture souhaitée.
Pourquoi le CTBN est largement utilisé pour le durcissement de l'époxy
Parmi les caoutchoucs liquides réactifs, le durcissement époxy CTBN a attiré une attention particulière car la chimie du butadiène acrylonitrile à terminaison carboxyle peut être adaptée aux systèmes époxy tout en fournissant une phase de caoutchouc flexible.
Le CTBN combine un squelette flexible à base de butadiène avec des groupes carboxyles terminaux et des segments acrylonitrile. Cette combinaison offre un équilibre utile entre flexibilité, polarité et réactivité chimique.
Les groupes carboxyle améliorent l'interaction avec l'époxy
Les groupes terminaux carboxyle fournissent des sites réactifs qui peuvent interagir avec les systèmes de durcissement époxy. Lors de la formulation et du durcissement, le caoutchouc ne se comporte pas simplement comme une charge molle et inerte. Sa chimie influence la façon dont il s’intègre dans le réseau thermodurci en développement.
Ceci est particulièrement utile lors de la conception d'un modificateur de caoutchouc pour résine époxy , car la morphologie finale dépend à la fois de la compatibilité initiale et de ce qui se passe pendant le durcissement.
Au fur et à mesure du durcissement, le système peut développer une phase de caoutchouc dispersée au sein de la matrice époxy de plus en plus rigide. La morphologie qui en résulte détermine l'efficacité avec laquelle les particules de caoutchouc participent à la cavitation, à la déformation au cisaillement et à la déviation des fissures.
Une formulation qui produit la bonne réaction chimique mais une mauvaise morphologie de phase peut donc fournir des performances de fracture décevantes.
La teneur en acrylonitrile change plus que la résistance à l'huile
L'acrylonitrile est souvent évoqué en termes d'amélioration de la résistance aux huiles et aux solvants, mais son rôle dans les systèmes de caoutchouc liquide réactif s'étend plus loin.
L'augmentation de la teneur en acrylonitrile modifie la polarité du squelette du caoutchouc. Cela peut influencer sa compatibilité avec les systèmes de résine polaire, le comportement de séparation des phases, la viscosité et la morphologie formée pendant le durcissement.
Cela crée un compromis de formulation. Une polarité plus élevée peut améliorer l'interaction avec certains systèmes thermodurcis, tandis que des changements excessifs dans la composition du squelette peuvent réduire la flexibilité à basse température associée à une structure à prédominance de polybutadiène.
Pour les ingénieurs qui choisissent le CTBN, la question pertinente n’est donc pas simplement de savoir si un grade contient de l’acrylonitrile. La question la plus utile est de savoir comment sa teneur en acrylonitrile, son poids moléculaire, sa fonctionnalité carboxyle et sa viscosité s'adaptent à la résine cible et au processus de durcissement.
En outre, les qualités CTBN de Chem offrent différentes combinaisons de valeur carboxyle et de viscosité, permettant aux formulateurs d'équilibrer les exigences de traitement avec les propriétés durcies souhaitées.
Le chargement du caoutchouc n’est pas une simple décision, c’est plus une meilleure décision
L'augmentation de la quantité de caoutchouc peut augmenter le nombre de sites potentiels de dissipation d'énergie, mais cela ne signifie pas que la ténacité continuera d'augmenter indéfiniment.
À faible charge, il peut ne pas y avoir suffisamment de phase de caoutchouc dispersée pour modifier de manière significative le comportement des pointes de fissure. À des charges plus élevées, la morphologie peut changer considérablement et la phase flexible peut commencer à affecter les propriétés qui étaient auparavant dominées par le réseau thermodurci rigide.
Chargement du caoutchouc | Effet typique | Principal problème de formulation |
Faible | Modification limitée de la propagation des fissures | Pas assez de domaines de caoutchouc pour dissiper une énergie importante |
Modéré | Résistance à la fracture plus forte | Nécessite un contrôle de la taille et de la dispersion des particules |
Haut | Contenu de phase plus flexible | Réduction possible du module, de la Tg et de la stabilité du traitement |
Que se passe-t-il lorsque la teneur en caoutchouc est trop faible
Lorsque la concentration en caoutchouc est insuffisante, la distance entre les domaines de caoutchouc peut être trop grande pour créer une structure de trempe efficace.
Une fissure peut simplement traverser les régions riches en époxy sans interagir avec suffisamment de particules de caoutchouc. La résine peut présenter une légère amélioration de sa résistance aux chocs tandis que son comportement fondamental en matière de propagation des fissures reste relativement inchangé.
C'est pourquoi la charge optimale doit être établie par des tests de rupture plutôt que sélectionnée uniquement à partir d'une directive de formulation générique.
Que se passe-t-il lorsque la teneur en caoutchouc est trop élevée
Un excès de caoutchouc peut créer un autre ensemble de problèmes.
La résine durcie peut perdre de sa rigidité, tandis que la température de transition vitreuse peut varier en fonction de la formulation. La viscosité peut également augmenter considérablement avant le durcissement, affectant les opérations de mélange, de dégazage, de coulée et de revêtement.
Plus important encore, un excès de caoutchouc peut modifier la morphologie de la phase, passant d’une structure dispersée contrôlée à une structure contenant de plus grands domaines riches en caoutchouc. Ces domaines peuvent devenir des défauts plutôt que des sites de renforcement efficaces.
L'objectif est donc de trouver le point auquel la résistance aux fissures s'améliore sans déplacer la résine en dehors de sa fenêtre mécanique et de traitement requise .
La taille et la dispersion des particules de caoutchouc peuvent déterminer le résultat
La quantité de caoutchouc dans une formulation ne représente qu’une partie de l’équation. La façon dont le caoutchouc est réparti dans le thermodurci peut être tout aussi importante.
Une formulation bien conçue doit produire une phase dispersée relativement uniforme avec des dimensions de particules contrôlées. Si les particules sont trop grosses, trop serrées ou mal liées à la matrice, les mécanismes de durcissement attendus peuvent ne pas se développer comme prévu.
La taille des particules contrôle le mécanisme de durcissement
La taille des particules affecte la manière dont la contrainte est transférée entre le caoutchouc et le thermodurci.
De très grands domaines de caoutchouc peuvent se comporter davantage comme des défauts structurels que comme des particules à durcissement contrôlé. En revanche, des domaines extrêmement petits peuvent ne pas produire le même comportement de cavitation et de déformation matricielle dans les conditions de contrainte pertinentes.
La morphologie optimale dépend de la chimie de la résine et du système de durcissement. Il n’existe pas de taille de particule universelle garantissant la plus haute ténacité à la rupture pour chaque formulation époxy ou thermodurcissable.
Ce qui compte, c'est la relation entre :
taille des particules + espacement interparticulaire + résistance de l'interface + propriétés de la matrice
Ces variables déterminent si une fissure interagit de manière contrôlée avec la phase caoutchouc.
Une mauvaise dispersion crée de nouveaux sites d’initiation de fissures
Un mauvais mélange peut nuire à un modificateur par ailleurs bien sélectionné.
Les grands agglomérats créent des régions avec une rigidité et une répartition des contraintes différentes de celles de la résine environnante. Sous chargement mécanique, ces régions peuvent devenir des sites privilégiés pour l’initiation de fissures.
Une formulation doit donc être évaluée après durcissement, et non seulement après mélange. La microscopie de la surface de fracture peut révéler si le caoutchouc a formé la morphologie dispersée souhaitée ou si de grands domaines et une séparation de phases sont présents.
Pour le développement de la production, les ingénieurs doivent accorder une attention particulière à :
· température de mélange et historique de cisaillement ;
· changements de viscosité lors de l'incorporation ;
· température de durcissement et vitesse de réaction ;
· morphologie finale des particules de caoutchouc.
Ces facteurs peuvent déterminer si la même charge nominale de caoutchouc produit un matériau durci ou incohérent.
Comment évaluer la résistance aux fissures après une modification du caoutchouc
Un modificateur de caoutchouc ne doit pas être jugé uniquement par sa résistance à la traction. L’objectif principal de la modification est de modifier le comportement du matériau lorsqu’une fissure ou un défaut grave est déjà présent.
La résistance à la traction ne raconte pas toute l’histoire
Les essais de traction mesurent la réponse du matériau à une charge appliquée relativement uniforme. La croissance des fissures est fondamentalement différente car les contraintes sont concentrées au fond de la fissure.
Une formulation peut conserver la majeure partie de sa résistance à la traction tout en produisant une amélioration substantielle de la ténacité. À l’inverse, une formulation peut présenter un allongement plus élevé mais apporter peu d’amélioration contre la propagation des fissures.
Pour cette raison, les programmes de développement devraient examiner les propriétés liées à la fracture parallèlement aux données mécaniques conventionnelles.
Les mesures utiles incluent :
· ténacité
· facteur critique d'intensité de stress
· taux de libération d'énergie de déformation critique
· résistance aux chocs
· comportement de croissance des fissures de fatigue
Le test approprié dépend de l'application envisagée, mais le principe reste le même : mesurer la propriété qui correspond au mode de défaillance réel.
Que rechercher lors des tests de fracture
Les données sur les fractures deviennent beaucoup plus utiles lorsqu'elles sont combinées à une analyse morphologique.
If fracture toughness increases, engineers should examine the fracture surface to determine why. Evidence of rubber particle cavitation, matrix shear yielding, crack deflection, and controlled debonding can help establish whether the intended toughening mechanism is actually operating.
At the same time, monitor properties that could be negatively affected by rubber addition. Tg, modulus, viscosity, cure behavior, and dimensional stability should be considered alongside fracture resistance.
This approach prevents a common formulation mistake: optimizing one mechanical number while creating a problem somewhere else in the production process.
Choosing a Rubber Modifier for a Thermoset Resin
The right modifier depends first on the resin and curing chemistry, not on which rubber has the highest nominal toughness improvement.
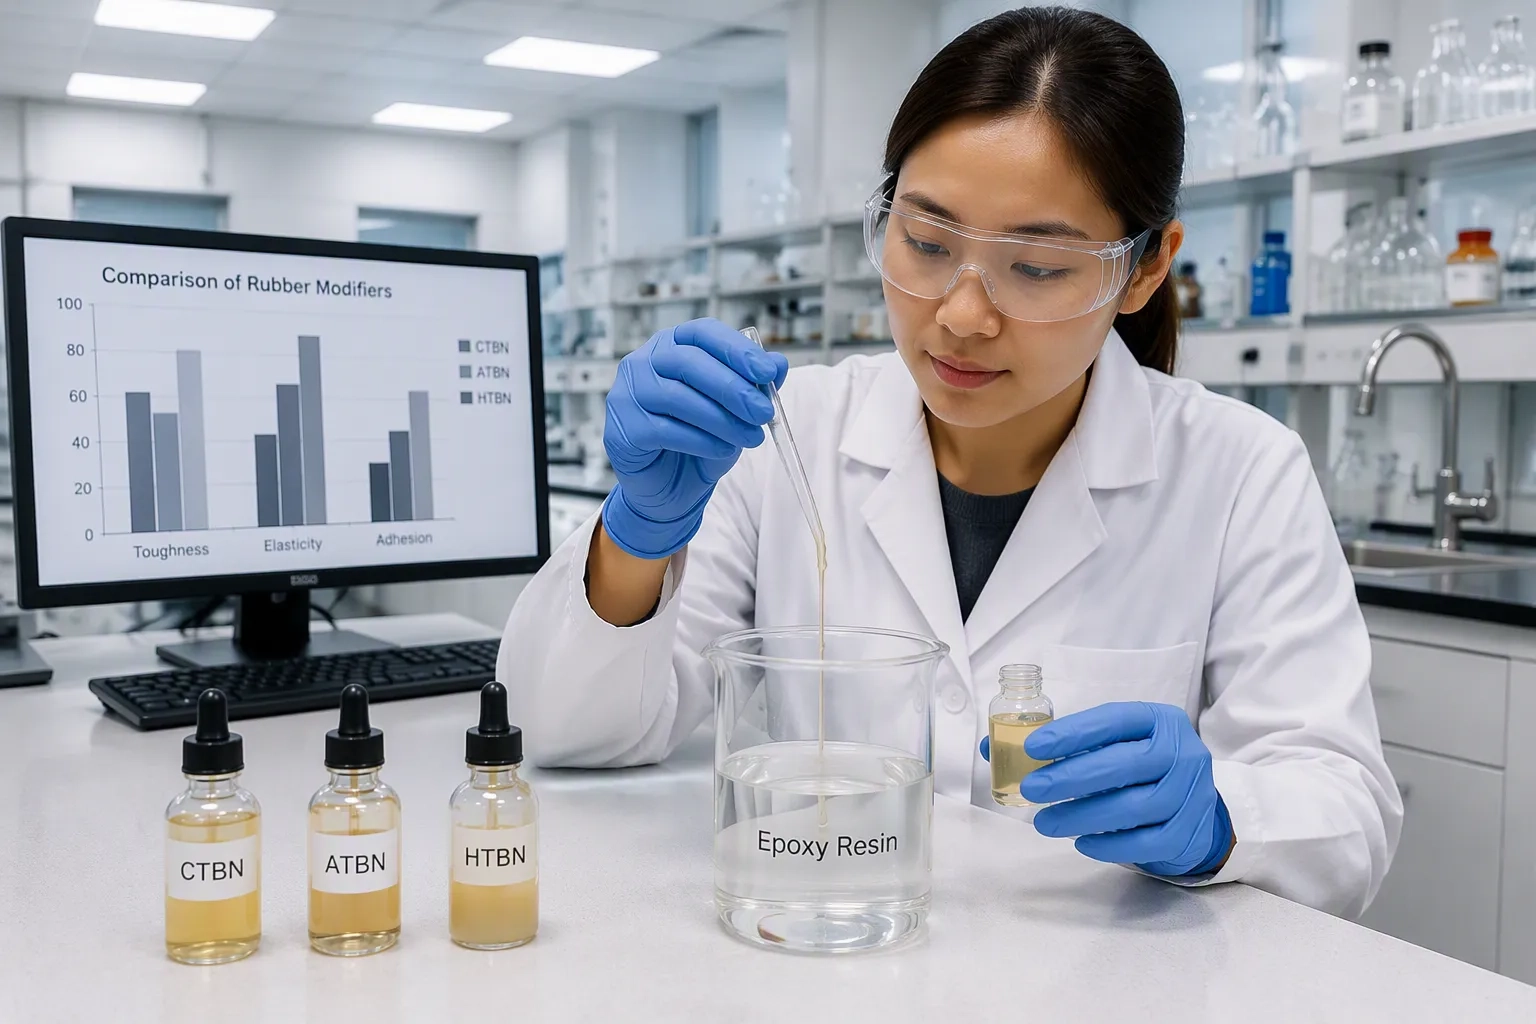
Modifier | Functional group | Main characteristic | Typical resin direction |
HTPB | Hydroxyl | Excellent flexibility and low-temperature performance | Polyurethane |
CTPB | Carboxyl | Flexibility and reactive toughening | Epoxy and thermosets |
CTBN | Carboxyl + nitrile | Epoxy compatibility and toughening | Epoxy systems |
HTBN | Hydroxyl + nitrile | Flexibility with improved chemical resistance | Polyurethane |
ATBN | Amine + nitrile | High reactivity and adhesion | Epoxy and composite systems |
For a broader comparison of these materials, the reactive liquid rubber portfolio provides a useful starting point for matching end-group chemistry with the target resin.
Match Functional Groups to the Curing System
The terminal functional group determines how the rubber participates in the formulation.
Hydroxyl-terminated materials are naturally suited to polyurethane chemistry. Carboxyl-terminated materials such as CTBN and CTPB are widely considered for epoxy toughening. Amine-terminated materials such as ATBN can provide direct reactivity with epoxy systems while also contributing to adhesion.
This is the first selection filter.
A rubber that has excellent mechanical performance in one resin system may be poorly suited to another because its functional groups do not provide the required reaction pathway or compatibility.
Consider Viscosity Before Making a Performance Decision
Reactive liquid rubbers are processed as liquids, but their viscosity can vary substantially with molecular characteristics and functionalization.
A grade that produces excellent fracture toughness in a laboratory formulation may still be impractical if it creates excessive mixing torque, poor dispersion, difficult degassing, or inconsistent coating behavior.
For production-scale formulation, processability is part of material performance.
The modifier has to work not only after curing but also during weighing, mixing, transfer, casting, coating, and curing.
Check the Phase Morphology After Curing
The final cured structure is the best evidence of whether the selected modifier is doing what it should.
Un programme de développement utile devrait comparer le thermodurci pur à plusieurs concentrations de modificateurs et examiner à la fois les propriétés mécaniques et la morphologie de la fracture. Cela permet de déterminer si une ténacité plus élevée correspond réellement aux mécanismes attendus en phase caoutchouc.
Le but n’est pas de créer autant de caoutchouc que possible. Il s'agit de créer une phase de caoutchouc contrôlée qui interagit avec le fond de fissure de manière prévisible .
Où les thermodurcissables renforcés de caoutchouc sont les plus utiles
Les avantages de la modification du caoutchouc deviennent particulièrement importants lorsque les composants thermodurcis subissent des chocs, des charges cycliques, des contraintes thermiques ou des défauts qui ne peuvent pas être complètement éliminés lors de la fabrication.
Adhésifs structurels et matériaux composites
Les adhésifs structurels sont exposés à des contraintes de pelage et de cisaillement qui peuvent créer des dommages très localisés. Une couche adhésive fragile peut permettre à une fissure de se déplacer rapidement une fois initiée.
Les systèmes époxy renforcés de caoutchouc peuvent dissiper l’énergie autour du front de fissure et améliorer la résistance à la propagation des fissures. Ceci est particulièrement utile lors du collage de matériaux différents, où des différences de dilatation thermique peuvent introduire des contraintes supplémentaires dans la couche adhésive.
Pour les structures composites, le même principe s'applique à la matrice époxy. L'amélioration de la résistance à la rupture de la matrice peut aider à réduire la croissance des dommages après un impact ou sous une charge cyclique.
Encapsulation électrique et industrielle
Les encapsulants et composés d'enrobage thermodurcis peuvent subir des dilatations et des contractions thermiques répétées pendant leur service. Même lorsque le matériau initial est résistant, les cycles thermiques peuvent créer des contraintes internes autour des interfaces, des coins et des composants intégrés.
Une phase flexible contrôlée peut fournir des mécanismes supplémentaires de soulagement des contraintes sans que l'ensemble du matériau se comporte comme un élastomère.
Le défi de la formulation consiste à augmenter la résistance aux fissures tout en conservant les propriétés électriques, thermiques, dimensionnelles et chimiques requises par l'application.
Structures automobiles et légères
Les structures automobiles combinent de plus en plus de métaux, de composites et de plastiques techniques. Ces matériaux ne se dilatent et ne se contractent pas toujours au même rythme, ce qui impose des exigences supplémentaires aux adhésifs et aux matrices composites.
La modification du caoutchouc peut aider le thermodurci durci à tolérer la déformation locale et les charges répétées. Dans les applications où de l'huile, du carburant ou d'autres produits chimiques sont présents, les caoutchoucs liquides contenant du nitrile peuvent offrir un avantage supplémentaire grâce à une meilleure résistance chimique.
Le meilleur choix dépend donc à la fois du comportement à la rupture et de l'environnement d'utilisation .
La limite pratique du durcissement du caoutchouc
La modification du caoutchouc n'est pas une amélioration gratuite. L'augmentation de la résistance à la rupture peut s'accompagner de modifications d'autres propriétés, et ces modifications doivent rester acceptables pour l'application finale.
Une teneur plus élevée en caoutchouc peut améliorer la ténacité mais réduire la rigidité. Un modificateur très flexible peut augmenter la résistance aux chocs mais abaisser la Tg. Une qualité à viscosité plus élevée peut produire des propriétés de durcissement utiles mais compliquer le mélange et le traitement.
Le même principe s'applique à la compatibilité. Un caoutchouc trop incompatible peut former des domaines surdimensionnés, tandis qu'une compatibilité excessive peut supprimer la séparation de phases nécessaire pour créer une structure de caoutchouc dispersée efficace.
La formulation la plus utile est donc celle qui équilibre plusieurs variables à la fois :
ténacité + module + Tg + viscosité + morphologie de phase + résistance chimique
Pour cette raison, la sélection d'un modificateur de caoutchouc doit commencer par le mode de défaillance et les conditions de traitement attendus plutôt que par un seul indice de ténacité cible.
Lorsque l'objectif est de contrôler la croissance des fissures dans les résines thermodurcies , le modificateur doit être évalué dans le cadre de la formulation entière. La chimie des groupes fonctionnels détermine la réactivité, la composition du squelette affecte la compatibilité et le processus de durcissement établit la morphologie de la phase finale. Ensemble, ces facteurs déterminent si la phase caoutchouc devient un mécanisme efficace de dissipation d’énergie ou simplement une autre source de variabilité.
FAQ
Que fait le CTBN pour briser la croissance de l'époxy ?
Le CTBN peut ralentir la propagation des fissures en créant une phase de caoutchouc dispersée au sein de la matrice époxy. Lorsqu'une fissure atteint les domaines de caoutchouc, la cavitation, la déformation par cisaillement de la matrice, la déflexion des fissures et d'autres mécanismes de déformation peuvent consommer de l'énergie de fracture supplémentaire. L'efficacité dépend fortement de la charge de CTBN, de la morphologie des particules, de l'interaction interfaciale et du système de durcissement de l'époxy.
L'ajout de plus de caoutchouc améliore-t-il toujours la ténacité de l'époxy ?
L'augmentation de la teneur en caoutchouc peut améliorer la résistance à la rupture dans une plage dépendant de la formulation, mais une charge excessive peut réduire le module ou la Tg, augmenter la viscosité et créer une morphologie de phase défavorable. Le niveau optimal doit être établi par des tests de fracture et une analyse de la microstructure durcie.
Comment choisir entre CTBN et ATBN pour le durcissement époxy ?
Commencez par la chimie de durcissement et le comportement de traitement requis. Le CTBN fournit une fonctionnalité carboxyle et est largement utilisé pour le durcissement des époxy, tandis que l'ATBN combine une fonctionnalité amine avec un squelette contenant du nitrile et peut fournir une forte réactivité et adhérence. Le choix final doit également tenir compte de la viscosité, de la compatibilité, de la vitesse de durcissement, de la résistance chimique et de l'équilibre requis entre ténacité et rigidité.

 English
 English
 Spanish
 Russian
 Arabic
 French
 German
 Portuguese
 Turkish
 Dutch
 Polish
 Korean
 Vietnamese
 Indonesian
 08. Sep, 2026